轿车引擎盖螺丝锁紧技巧,长时间骑行不松动,安全必备指南
关键紧固件的选型与预处理
轿车引擎盖锁紧系统的核心在于螺栓与螺母的配合,其中M6或M8规格的十六角螺栓最为常见。在进行任何维护之前,必须确认螺丝规格与原厂图纸一致,不同车型对应的螺纹直径和螺距存在差异,强行使用非标件会导致滑丝或受力不均。清洁螺纹表面是首要步骤,使用钢丝刷或细砂纸去除螺栓杆部和螺母内部的氧化层、旧漆膜及顽固污垢,确保金属表面光洁,这能显著提升摩擦力系数,为后续的锁紧提供基础保障。
预处理过程中,润滑剂的选择需极其谨慎。传统的机油或黄油虽能防锈,但会大幅降低螺纹间的摩擦系数,导致预紧力迅速衰减,引发松动。建议选用专用的螺纹锁固剂或干性润滑脂,这类材料能在金属接触面形成稳定的隔离层,既防止电化学腐蚀,又不会像油性介质那样产生润滑效应从而削弱锁紧力。若使用普通油脂,务必控制用量,仅以薄层覆盖螺纹即可,避免多余油脂积聚在螺栓头部与钣金接触面,影响扭矩传递。
标准扭矩与分次锁紧法
扭矩控制是防止松动的绝对核心,依赖手感或随意敲击极易造成螺栓过度拉伸或锁紧不足。使用经过校准的扭力扳手,将螺栓拧至车辆维修手册规定的扭矩值,通常轿车引擎盖螺丝的扭矩范围多在8至15牛·米之间,具体数值需严格参照对应车型的维修数据。严禁超过最大允许扭矩,过大的应力会导致螺栓内部产生微裂纹,长期震动下极易发生疲劳断裂。
采用分次锁紧法能有效确保各受力点均匀分布。对于多点固定的引擎盖,应遵循对角线顺序进行锁紧,例如先拧至50%的目标扭矩,检查间隙均匀后,再拧至70%,达到100%。这种阶梯式的施力过程能够消除钣金件因形变产生的内应力,使螺栓群处于均匀的受载状态。若发现某一颗螺丝在达到扭矩时出现异响或无法锁紧,应立即停止操作,检查螺纹是否损坏或存在异物,切勿强行锁紧。
防松结构的物理与化学辅助
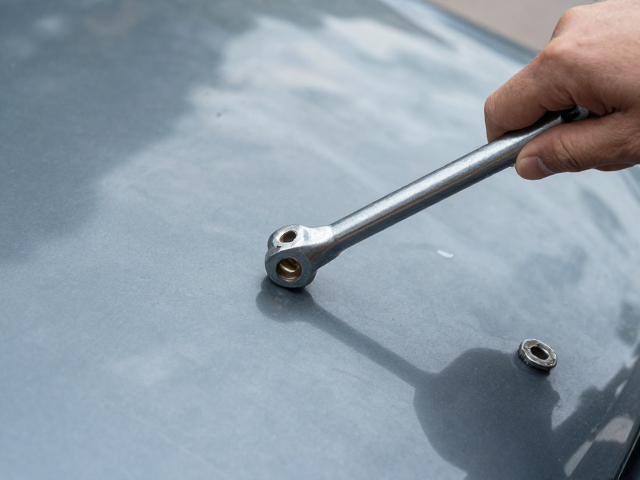
物理防松措施中,弹簧垫圈的使用需谨慎评估。虽然弹簧垫圈能提供持续的轴向弹力,但在高震动环境下,其尖角可能嵌入金属表面,长期作用下导致接触面磨损,反而降低锁紧效果。现代车辆更多采用尼龙嵌入式防松螺母或齿形锁紧螺母,这类结构通过非金属材料的弹性变形或金属齿形的咬合来增加阻力,无需额外添加锁固剂即可达到良好的防松效果。安装时需确认防松螺母的方向正确,确保尼龙环或锁紧齿与螺栓充分啮合。
化学锁固剂是提升长期稳定性的有效手段。中低强度的螺纹锁固剂可在震动和冲击下保持固定,同时允许后续正常拆卸。涂抹时,应覆盖螺栓螺纹部分的三分之二长度,避免过量涂抹导致胶水溢出污染漆面或进入铰链机构。固化时间受温度和湿度影响,通常室温下24小时可达到最高强度。对于老旧车辆或高震动区域,可定期复查锁固剂状态,若发现胶层开裂或脱落,需清理旧胶后重新涂抹,以维持最佳的锁紧性能。
定期检查与隐患排查
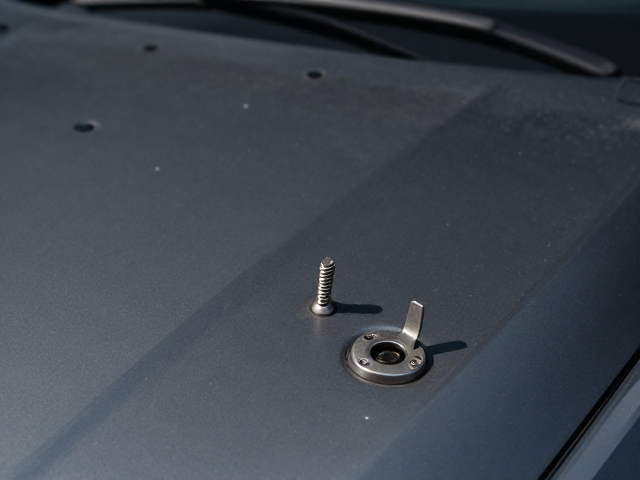
引擎盖螺丝的松动往往源于长期震动和热胀冷缩的累积效应,因此建立固定的检查周期至关重要。建议每半年或每行驶10000公里进行一次目视与触觉检查。重点观察螺栓头部是否有相对于螺母的旋转痕迹,这是松动的直接证据。同时,用手轻摇引擎盖,感受铰链与锁扣连接处的间隙变化,若发现明显旷量,需立即排查相关紧固件状态。
检查过程中还需关注螺丝周围的钣金件。长期松动导致的震动可能使螺丝孔位扩大或周围漆面开裂,形成应力集中点。若发现孔位变形,简单的重新锁紧无法解决问题,需使用螺纹修复套或更换受损部件。此外,检查引擎盖锁扣主锁与二道锁的啮合情况,确保锁扣本体固定螺丝同样处于锁紧状态,因为锁扣松动会改变引擎盖受力角度,间接导致固定螺丝承受异常剪切力而松动。