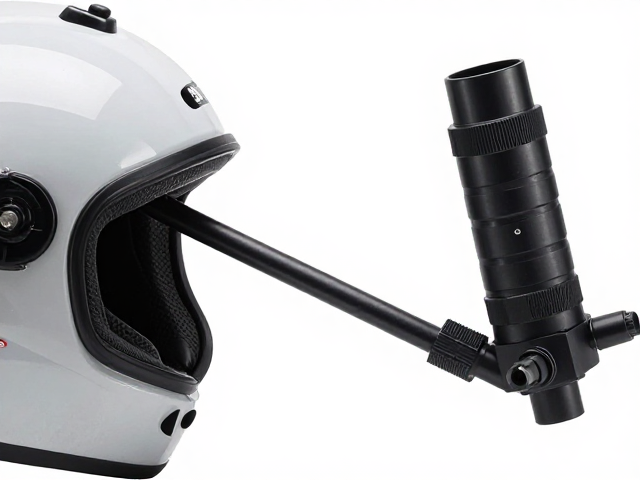
3M强力胶粘头盔外壳?加长连接臂通用款,牢固兼容全车型
3M强力胶在头盔外壳粘接中的材料特性分析
3M品牌下的工业级丙烯酸酯压敏胶具有独特的固化机制,这种胶粘剂通过引发塑料表面的轻微化学蚀刻形成分子间的互穿网络,从而在非多孔材料表面实现极高的内聚力与附着力。对于头盔外壳常见的ABS、PC或碳纤维复合材料,选择合适的3M型号能够确保粘接层具备优异的抗冲击性能,避免因日常骑行中的震动或轻微碰撞导致连接部位松动。这种材料特性使得其在处理硬质塑料件时,比传统的氰基丙烯酸酯(即俗称的502胶水)更具韧性,不易因应力集中而脆裂。
在实际应用中,粘接面的预处理是决定最终强度的关键步骤。使用异丙醇或专用清洁剂彻底去除头盔外壳表面的脱模剂、油污及灰尘后,胶粘剂能更直接地接触基材分子。部分高性能型号在固化初期会保持一定的流动性以填充微观缝隙,随后迅速固化形成刚性或半刚性结构。这种物理与化学双重结合的粘接方式,能够有效分散外力,特别是在处理加长连接臂这类承受动态载荷的部件时,提供了稳定的支撑基础。
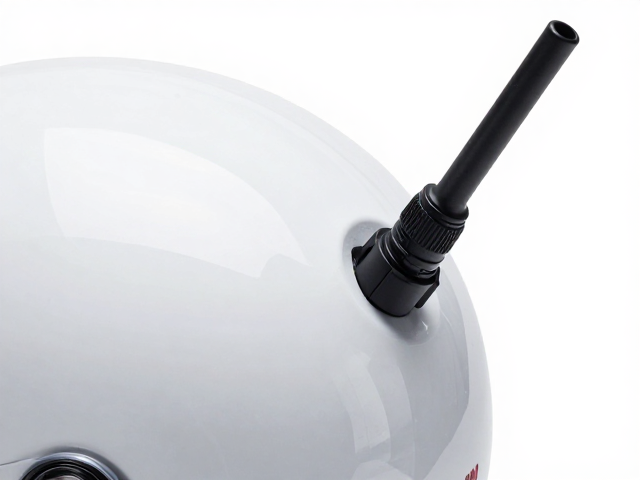
加长连接臂安装与粘接的操作规范
在进行加长连接臂的安装过程中,定位精度直接影响骑行时的受力分布。将连接臂与头盔外壳进行干性对位,确认孔位对齐且无干涉后,再施加胶粘剂。对于3M双面胶或液态胶水,需严格遵循其初粘时间与固化时间的要求,通常建议在施加压力并保持固定状态至少30秒,以确保初始抓力。对于结构性较强的粘接,完全固化通常需要24至72小时,在此期间应避免对粘接部位施加任何侧向剪切力或扭转力。
连接臂与外壳的接触面积越大,分散应力的效果越好。因此,在涂抹胶体或贴附胶膜时,应确保覆盖整个连接平面,避免出现气泡或空隙,这些缺陷会成为应力集中的弱点。若使用双组份环氧树脂配合3M增强剂,需精确控制混合比例,并使用刮板均匀涂抹,确保胶层厚度适中。过厚的胶层可能导致固化不完全或强度下降,而过薄则可能无法填补微观不平。操作时需佩戴防护手套,避免胶液接触皮肤,并确保工作区域通风良好。
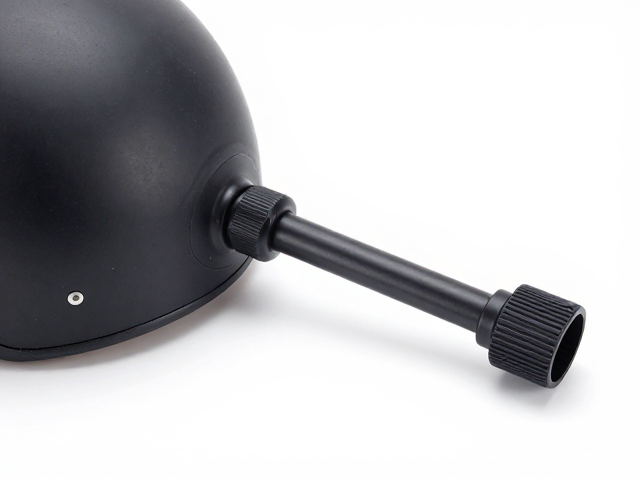
通用兼容性与全车型适配的技术逻辑
所谓“通用款”设计,通常基于标准螺纹规格或标准化安装孔位进行开发,以覆盖市面上大多数主流头盔的接口需求。加长连接臂的设计核心在于力学结构的优化,通过延长力臂来改变受力角度,从而减少头盔本体的局部应力集中。在兼容性方面,不同材质的头盔外壳(如ABS与PC)对胶粘剂的耐受性存在差异,PC材料表面能较低,可能需要经过火焰处理或底涂剂处理以增强附着力,而ABS材料则对大多数丙烯酸酯胶粘剂具有良好的亲和力。
全车型兼容的实现依赖于连接臂端部的可调节设计或标准化接口。例如,采用M4、M5或M6标准螺纹,配合相应的垫片和锁紧螺母,能够适应不同厚度的头盔外壳和不同长度的安装需求。这种模块化设计使得用户可以根据头盔的具体型号选择相应的配件,而无需更换整个支架系统。在粘接过程中,若遇到异形表面,可使用柔性胶带临时固定,待胶体初步定型后进行微调,确保连接臂与头盔表面的平行度,避免因安装误差导致的骑行晃动或异响。
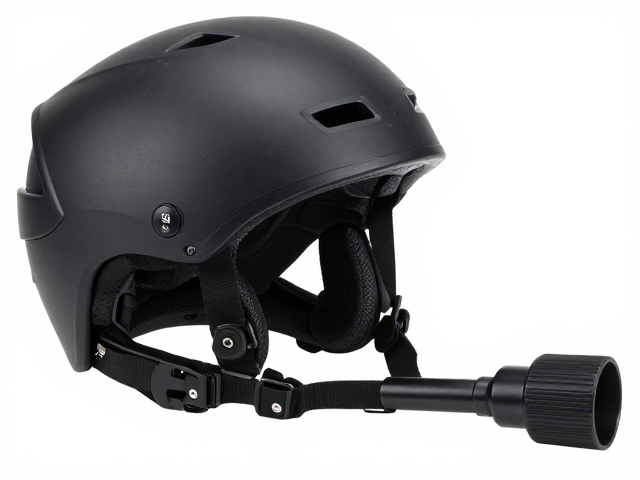
粘接后的性能验证与安全边界
粘接完成并经过规定时间的固化后,需进行静态负载测试以验证粘接效果。在安全允许范围内,轻轻施加与骑行震动幅度相当的力,观察连接部位是否有微小位移或异响。需要注意的是,任何粘接结构都存在疲劳极限,长期处于高频震动环境中,胶层可能会出现微观裂纹。因此,建议每隔一定里程或时间周期,定期检查粘接部位的状态,特别是连接臂根部与外壳接触的区域。
安全边界的管理是头盔改装中不可忽视的一环。头盔的主要功能是吸收撞击能量,任何额外的加装部件都可能改变头盔的原有受力模型。因此,粘接部位不应位于头盔的主要撞击区或能量吸收结构的关键路径上。在使用3M强力胶进行粘接时,应确保胶层完全固化且无溢出污染,溢出的胶液若沾染头盔表面,可能会影响外壳材料的长期稳定性或导致表面光泽度变化。对于高价值头盔或专业级装备,建议咨询原厂技术支持,确认改装方案是否符合产品的设计规范与安全标准。