360度万向球头角度调整与锁紧技巧,检查螺丝防松动指南
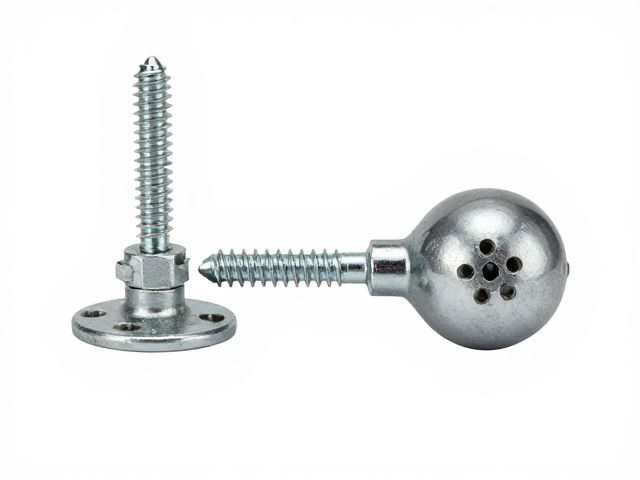
360度万向球头角度调整的核心逻辑
万向球头在机械结构中承担着连接与活动支撑的关键角色,其核心在于球体与球壳之间形成低摩擦的旋转配合。调整角度时,需先识别球头组件的受力状态,确保球体处于无预载力的初始位置。许多操作者常误以为直接旋转即可到位,实则需先解除锁紧机构对球壳的径向束缚,使球头能够自由寻位。在调整过程中,应轻微晃动连接杆,观察球头与座孔的配合间隙,确认无卡滞现象后再进行角度定位。
角度设定的精确度直接影响机械运动的平稳性。通过手动微调,使连接部件达到预设的几何位置,此时需保持外力稳定,避免因手抖或施力不均导致球头偏离理论轴线。对于高精度应用场景,可借助百分表或激光定位辅助工具,量化球头中心的位移数据,确保角度误差控制在允许范围内。这一过程强调“微调”与“确认”的循环,而非一次性大幅转动。
锁紧机构的力学原理与操作要点
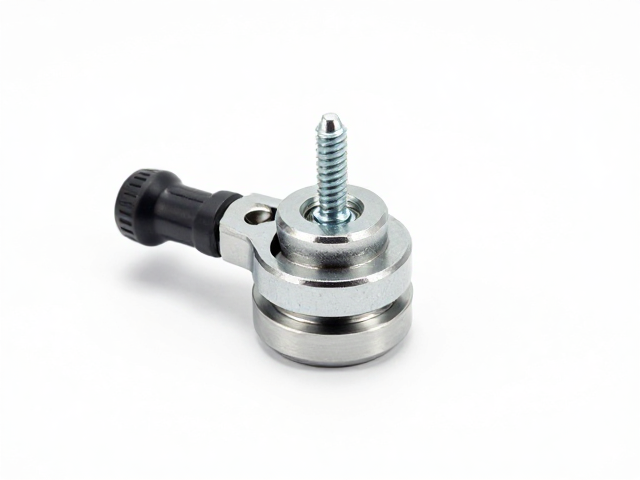
锁紧的目的是通过径向压力固定球壳,防止其在工作中因振动或外力发生自转或位移。常见的锁紧方式包括螺栓压紧、卡箍抱紧或螺纹旋紧,其本质是利用弹性变形或塑性变形产生的摩擦力矩来抵抗外界扭矩。操作时需遵循“分步预紧、逐步加压”的原则,避免一次性锁死导致球头受力不均或球壳变形。若使用螺栓锁紧,应采用对角交替拧紧的方式,确保锁紧环受力均匀,防止球头因偏载产生额外的滑动摩擦。
锁紧力的大小需经过精确计算或依据设备技术规范确定。过大的锁紧力会导致球头转动阻力激增,甚至造成球面损伤;过小的锁紧力则无法提供足够的静摩擦力,导致工作过程中出现松动。在实际操作中,建议使用扭矩扳手对螺栓施加规定的力矩值,确保每次锁紧的一致性。对于无扭矩标准的场景,需通过手感判断,当感觉到阻力明显增大且无明显塑性变形时,即为适宜状态。
螺丝防松动的机械机制分析
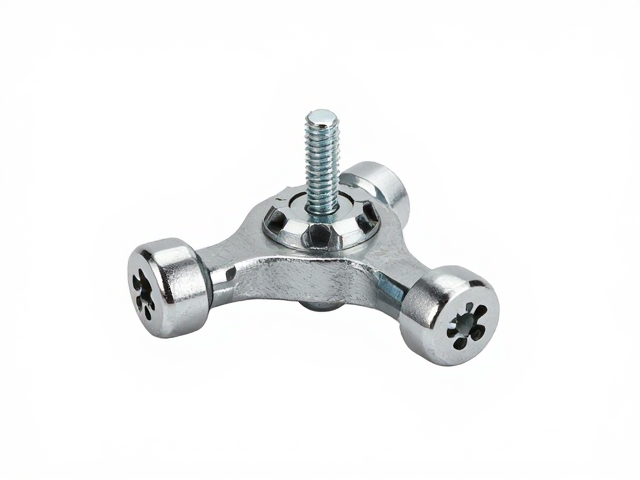
螺丝松动是机械连接失效的主要原因之一,其根本原因在于连接件在交变载荷作用下发生微小的相对位移,导致预紧力衰减。在万向球头结构中,振动是主要的诱因。当设备运行时,球头承受多方向的动态载荷,若锁紧螺丝的预紧力不足以克服摩擦力,螺纹副之间会产生微动磨损,逐渐形成间隙。因此,防松的核心在于维持螺纹副间的摩擦自锁条件,或通过机械结构限制相对运动。
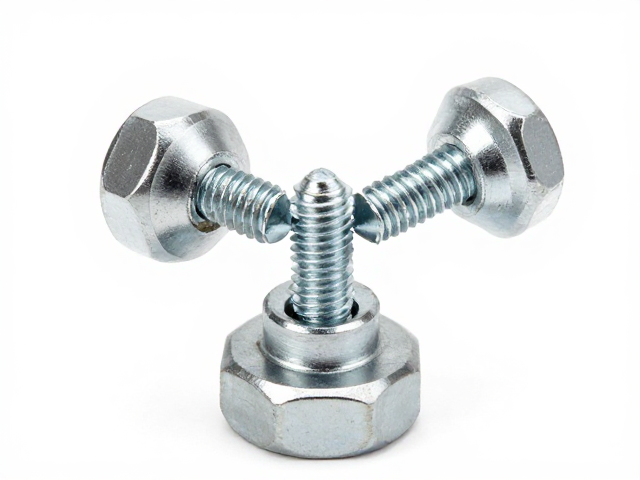
预防松动需从螺丝选型、表面处理及安装工艺多方面入手。高强度合金钢螺丝配合适当的表面处理(如镀锌、达克罗)可提升抗疲劳性能。在安装时,确保螺纹清洁无油污,以维持设计的摩擦系数。对于高振动环境,可采用双螺母对顶锁紧、弹簧垫圈或尼龙防松螺母等辅助防松措施。这些措施通过增加摩擦阻力或机械阻挡,有效延缓松动过程,延长维护周期。
防松动检查的频率与执行标准
定期检查是确保万向球头长期稳定运行的必要环节。检查频率应依据设备的使用强度和环境条件确定。在连续高负荷运行环境下,建议每周进行一次外观检查与手动测试;在常规工况下,每月或每季度进行检查即可。检查内容包括螺丝头部标识是否清晰、锁紧环是否有裂纹、球头转动是否顺畅以及是否存在异常噪音。任何细微的预兆都应在早期发现并处理,避免故障扩大。
执行检查时需遵循标准化的操作流程。使用合适的扳手检查螺丝紧固状态,若发现松动迹象,应先清洁螺纹,检查螺丝是否有拉伸变形或螺纹损伤,再重新施加规定的预紧力。对于已出现磨损或变形的部件,必须立即更换,严禁继续使用。检查记录应详细登记日期、检查结果、处理措施及更换部件信息,形成可追溯的维护档案,为后续设备管理提供数据支持。